


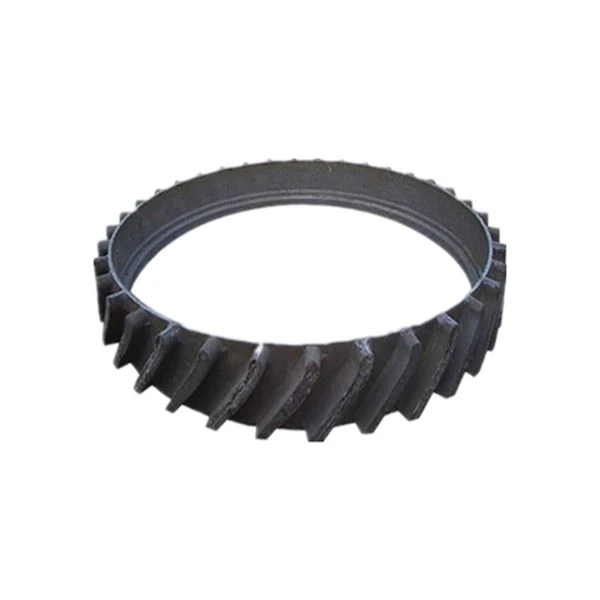


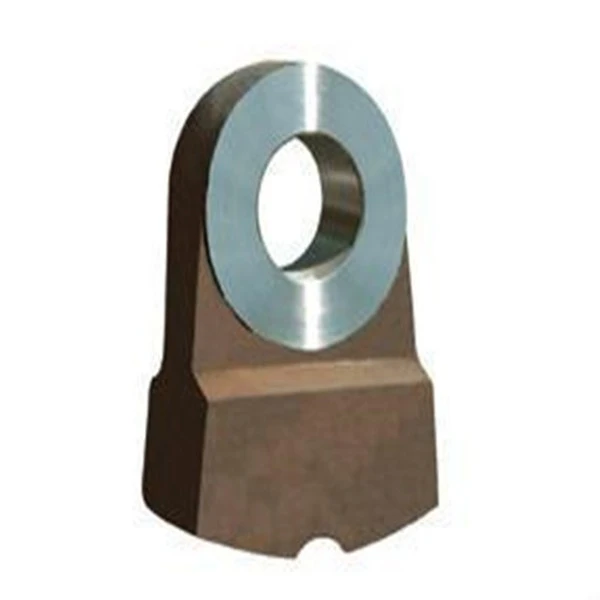

Turnare cu nisip din oțel cu conținut ridicat de crom
Oțelul aliat cu un conținut ridicat de crom se referă la oțel aliat cu un conținut de crom de peste 10 la sută. Fonta cu nisip cu conținut ridicat de crom are, în general, duritate ridicată și rezistență ridicată la uzură, iar oțelul aliat cu un conținut ridicat de crom este adesea folosit ca materie primă pentru oțel pentru rulmenți, cap de ciocan, placa de căptușeală și alt oțel.
De obicei, un anumit element (cu excepția fierului) devine oțel înalt aliat atunci când proporția în oțel depășește 10 la sută. Oțelul aliat cu un conținut ridicat de crom se referă la oțel aliat cu un conținut de crom de peste 10 la sută. Fonta cu nisip cu conținut ridicat de crom are, în general, duritate ridicată și rezistență ridicată la uzură, iar oțelul aliat cu un conținut ridicat de crom este adesea folosit ca materie primă pentru oțel pentru rulmenți, cap de ciocan, placa de căptușeală și alt oțel.
Descriere produs
1. Standarde de implementare: Compania implementează cu strictețe certificarea ISO9001 și TS 16949.
2. Standarde de materiale pentru produse de turnare în nisip din oțel aliat: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Procesul principal: turnare cu nisip, debavurare, sablare, prelucrare, tratament termic, testare a scurgerilor, tratare a suprafeței etc.
4. Materiale disponibile: oțel cu conținut ridicat de crom, oțel cu conținut ridicat de mangan, oțel aliat, fontă gri, fontă ductilă, fontă, oțel turnat, aluminiu turnat, cupru turnat, etc. pot fi personalizate în funcție de cerințele clientului.
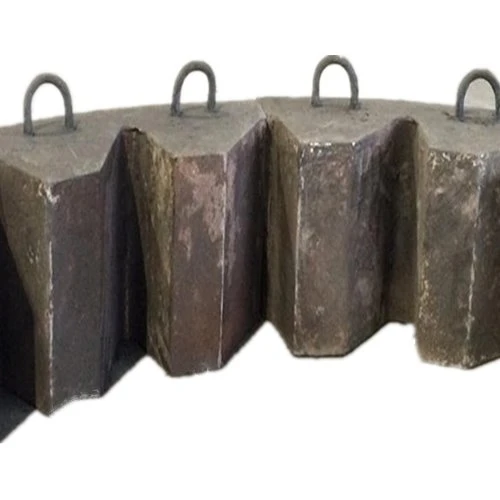
Procesul de turnare a fontei cu conținut ridicat de crom
Proiectarea compoziției chimice a fontei cu conținut ridicat de crom: (în general, se utilizează fontă hipoeutectică cu conținut ridicat de crom).
1. În acest proces, numărul de carburi este adesea schimbat prin ajustarea conținutului de carbon.
2. Pentru fonta cu conținut ridicat de crom fără alte elemente de aliere, diametrul maxim care poate fi călit prin călire cu aer este de 20 mm. Pentru a îmbunătăți călibilitatea, trebuie adăugate elemente de aliere.
3. Manganul reduce drastic Ms, ceea ce va face ca fonta cu conținut ridicat de crom să aibă mai multă austenită reținută după stingere. Prin urmare, este în general controlat sub 1,0 la sută .
4. Reducerea Ms cu cupru va provoca o mulțime de austenită reținută. Prin urmare, este în general controlat sub 1,5 la sută.
5. Datorită prețului ridicat al lui V, este de obicei potrivit doar pentru piese turnate care nu sunt ușor de tratat termic.
6. Creșterea Ms în siliciu va reduce austenita reținută și va reduce întăribilitatea. Prin urmare, ar trebui în general controlat.
7. Temperatura de topire a cuptorului cu inducție din fontă cu conținut ridicat de crom este de 1480 de grade, ceea ce este suficient și nu trebuie să fie prea mare.
8. Temperatura de turnare a fontului cu nisip cu crom ridicat nu este de așteptat să fie prea mare, pentru a evita contracția excesivă și nisipul lipicios. Temperatura de turnare este de 1350-1400 grade pentru piesele groase și mari (1380-1420 grade pentru părțile generale). Temperatura ridicată de turnare agravează cavitatea de contracție de sub montant și va provoca o microcontracție densă și o structură de granulație grosieră.
9. Rata de contracție a modelului din fontă cu crom ridicat este de 2%.
10. Dimensiunea de ridicare a fontei cu conținut ridicat de crom este proiectată conform oțelului carbon, iar sistemul de deschidere este proiectat conform fontei cenușii. Riserul de turnare este tăiat prin metoda de tăiere cu gaz, care este predispusă la fisuri fierbinți. Prin urmare, în proiectare se folosește liftul ușor tăiat sau liftul lateral, iar metoda de lovire este utilizată pentru a-l îndepărta.
11. Motivul pentru durata scurtă de viață a fontei cu conținut ridicat de crom nu este că faza metalografică este necalificată, ci că există defecte de turnare, cum ar fi cavități de contracție, pori și incluziuni în turnare, deci procesul de turnare trebuie plătit. suficientă atenție.
12. Fonta cu conținut ridicat de crom este ușor de spart. În proiectarea procesului de turnare, trebuie avut grijă să nu blochezi contracția turnării pentru a evita fisurarea.
13. Piesele turnate din fontă cu conținut ridicat de crom trebuie să fie complet răcite în matriță și apoi despachetate. Dezambalarea prematură și temperatura ridicată de despachetare sunt principalele motive pentru fisurarea pieselor turnate.

14. Când fonta cu conținut ridicat de crom este turnată cu matriță metalică, temperatura de turnare trebuie menținută peste 150 de grade pentru a preveni răcirea prea rapidă a turnării și crăparea.
15. Fonta cu conținut ridicat de crom adoptă un tratament termic de călire a aerului la temperatură înaltă și temperatură medie-josă pentru a obține o matrice de martensită de duritate ridicată.
16. Structura matricei turnate a fontei cu conținut ridicat de crom înainte de tratarea termică depinde de viteza de răcire turnată. Când viteza de răcire este mare, este de obicei o matrice de austenită: pe măsură ce viteza de răcire scade, un amestec de martensită, perlită și austenită începe să precipite treptat. Viteza de răcire este redusă în continuare și poate fi obținută o structură de matrice de perlit.
17. Cea mai bună temperatură de stingere a fontei cu conținut ridicat de crom este, în general, selectată în funcție de conținutul de crom și de grosimea peretelui pieselor. Cu cât temperatura de călire este mai mare, cu atât este mai mare călibilitatea, dar cu atât este mai mare cantitatea de austenită reținută care se poate forma după călire. Temperatura de călire a fontei Cr15 cu conținut ridicat de crom este de 940-970 grade, iar temperatura de călire a fontei Cr20 cu conținut ridicat de crom este de 960-1010 grade. Timpul de menținere este selectat în funcție de grosimea peretelui. În general 2-4h, părți cu grosimea peretelui 4-6h.
18. Fonta cu conținut ridicat de crom după stingerea aerului are un stres intern mare, iar tratamentul termic de revenire trebuie efectuat cât mai curând posibil.
19. Pentru unele piese turnate din fontă cu conținut ridicat de crom, cu forme complexe și diferențe mari în grosimea peretelui, temperatura de încălzire (mai mică sau egală cu 50 de grade/h) trebuie controlată strict pentru a evita fisurarea pieselor turnate. Uneori este mai sigur să utilizați încălzirea în trepte (stați la 200 de grade , 400 de grade și 600 de grade timp de 2-3 ore), iar creșterea temperaturii peste 700 de grade poate fi accelerată în mod corespunzător. Dar nu mai mult de 150 de grade/h.
20. Timpul de menținere trebuie luat în considerare în mod cuprinzător în funcție de factori precum grosimea peretelui turnării, cantitatea de cuptor instalat, starea și viteza de încălzire, astfel încât să se evite stingerea unor piese turnate sau miezul turnării. din cauza timpului insuficient de retinere.
21. Fonta cu conținut ridicat de crom trebuie dezoxidată atunci când este eliberată din cuptor. De obicei, se adaugă 0,5% feromangan în cuptor pentru pre-deoxidare, 0,25% ferosiliciu este adăugat în cuptor pentru dezoxidarea inițială și 0,05% din se adaugă aluminiu în pungă pentru dezoxidarea finală.
22. Temperatura fontei cu conținut ridicat de crom este controlată la 1450 de grade în timpul procesului de topire, iar creșterea rapidă finală a temperaturii este controlată la 1480 de grade pentru dezoxidare.

Procesul de post-turnare
1. Tratament termic: recoacere, carbonizare, călire, călire, normalizare, călire la suprafață
2. Echipamente de prelucrare: CNC, WEDM, strung, mașină de frezat, mașină de găurit, polizor etc.;
3. Tratament de suprafață: pulverizare cu pulbere, cromare, vopsire, sablare, nichelare, galvanizare, înnegrire, lustruire, albastru etc.
Matrite si accesorii de inspectie
1. Durata de viață a matriței: de obicei semi-permanentă. (cu excepția spumei pierdute)
2. Timp de livrare a matriței: 10-25 zile, (în funcție de structura și dimensiunea produsului).
3. Instrumente și întreținere matrițe: Zhongwei este responsabil pentru piesele de precizie.
Lista materialelor disponibile:
Fontă cenușie și fontă ductilă
Alte materiale: fontă, oțel turnat, aluminiu turnat, cupru turnat, oțel aliat etc. pot fi personalizate în funcție de cerințele clientului.
Control de calitate
1. Controlul calității fontei cu nisip cu conținut ridicat de crom: rata defectelor este mai mică de 0,1 la sută.
2. Probele și probele vor fi inspectate 100% în timpul producției și înainte de expediere, inspecția probelor pentru producția de masă conform standardelor ISDO sau cerințelor clienților
3. Echipamente de testare: detectarea defectelor, analizor de spectru, analizor de imagine aurie, mașină de măsurat cu trei coordonate, echipament de testare a durității, mașină de testare la tracțiune;
4. Oferiți servicii post-vânzare.
5. Calitatea poate fi urmărită.

Aplicație
1. Aplicarea bilei de măcinare din fontă cu conținut ridicat de crom în moara cu bile
Moara cu bile este echipamentul principal în procesul de măcinare a cimentului, energiei electrice, minerit și alte industrii. Bila de măcinat este una dintre principalele părți de uzură ale morii cu bile. Bila de șlefuit trebuie să aibă atât rezistență mare la uzură, cât și duritate ridicată. Rezistența sa la uzură joacă un rol extrem de important în producție. Prin urmare, este extrem de important să-i îmbunătățim duritatea, rezistența la impact și rezistența la uzură.
2. Aplicarea fontei cu conținut ridicat de crom în pompa de șlam
Pompele de șlam sunt utilizate pe scară largă în sectoarele industriale și miniere, cum ar fi minerit, metalurgie, generarea de energie termică, cărbune, industria chimică și protecția mediului pentru a transporta șlam de mare concentrație. În timpul procesului, nu suportă doar eroziunea și uzura materialului, dar suportă și efectul de coroziune al șlamului, iar condițiile de funcționare sunt extrem de proaste. Materialele utilizate în părțile de curgere ale pompelor de șlam în țară și în străinătate sunt în principal oțel inoxidabil, fontă cu conținut ridicat de crom și fontă dură cu nichel. Fonta cu conținut ridicat de crom este un material candidat ideal pentru piesele de curgere ale pompelor de șlam. Prin ajustarea sau selectarea conținutului de carbon și crom, se poate obține cea mai bună utilizare a pieselor de curgere în diferite condiții industriale și miniere.
3. Aplicarea fontei bogate în crom în moara de ciment
Căptușeala rolei de șlefuire din fontă ciment din compozit mangan-aluminiu cu conținut ridicat de crom nu este ideală pentru întărire și rezistență la uzură pentru piese groase și mari și este potrivită numai pentru piese turnate cu o secțiune transversală efectivă de 100 mm-140mm. Căptușeala cu role cu secțiune groasă și mare are nevoie de fontă cu un conținut ridicat de crom, cu o anumită rezistență la impact, care este utilizată pentru mori verticale de ciment la scară largă.
4. Aplicarea fontei cu conținut ridicat de crom în fălcile concasorului
Odată cu creșterea dimensiunii concasorului și îmbunătățirea gradului de mecanizare, rezistența la uzură a plăcii fălcilor a devenit din ce în ce mai proeminentă. Datorită rezistenței slabe la uzură a plăcii fălcilor, este cauzată înlocuirea frecventă, ceea ce nu numai că crește costul spargerii minereului, dar reduce și productivitatea și crește intensitatea muncii lucrătorilor. Prin urmare, problema îmbunătățirii rezistenței la uzură a plăcii maxilarului a atras atenția oamenilor.


Trimite anchetă
