


Proiectare pentru fabricabilitatea pieselor MIM (proiectare proces și procesare post-sinterizare) - Partea 1
Feb 21, 2023
Proiectare pentru fabricabilitatea pieselor MIM (proiectare proces și procesare post-sinterizare) - Partea 1
Colegiul tehnic MIM - schimb tehnic MIM - studiază din greu și progresează în fiecare zi
Proiectare pentru fabricabilitatea pieselor MIM
Designul pieselor MIM este similar cu cel al turnării prin injecție a plasticului.
Anterior, am introdus criteriile de selectare a procesului MIM. Deoarece nu este limitat de procesul tradițional de formare a metalului, proiectanții de piese pot folosi idei noi pentru a reimagina piese noi de la început, imaginați cum procesul de producție poate reduce greutatea materialelor, cum să combine mai multe piese într-o singură piesă sau cum se formează caracteristici funcționale și decorative.
Pentru a face piesele MIM (fie nou proiectate sau înlocuind piese produse anterior prin alte procese) să dea pe deplin avantajele procesului MIM și să sporească procesabilitatea în procesul de proiectare, următoarele criterii de proiectare sunt propuse și publicate pe pulbere CNPIM.COM site-ul de turnare prin injecție.
În această secțiune sunt incluse și câteva informații despre prelucrarea ulterioară a sinterizării.
I Design tehnologic
Cea mai simplă piesă MIM este produsă cu o cavitate formată din combinația plană a două semi-multe. (Consultați citirea: Structura matriței MIM)
Printre acestea, jumătatea de matriță este compusă din miezul cu spațiu uniform instalat în cealaltă jumătate de matriță, iar spațiul uniform este utilizat pentru a forma piese cu grosimea uniformă a peretelui.
Turnarea miezului este caracteristicile structurale interne ale piesei, în timp ce turnarea cu cavitate este caracteristicile structurale externe ale piesei.
Toate caracteristicile structurale ale designului trebuie să fie piese turnate care pot fi eliberate din cavitatea matriței și solidificate din miez cu știftul ejector.
Când complexitatea pieselor MIM crește, glisorul, miezul și alte unelte utilizate în mod obișnuit în turnarea prin injecție a plasticului pot fi adăugate pentru a forma.
În timp ce crește caracteristicile structurale ale pieselor, complexitatea pieselor crește. În acest moment, costurile de exploatare a sculelor și echipamentelor tehnice aferente operațiunilor generale și ulterioare de prelucrare sau asamblare pot fi eliminate, astfel încât piesele MIM să poată obține beneficii economice.
În fiecare etapă de proiectare, aceste beneficii și costuri trebuie cântărite cu atenție unele față de altele.
La proiectarea pieselor MIM, pentru a obține pe deplin toate beneficiile acestui proces, trebuie luate în considerare următoarele puncte cheie: grosimea uniformă a peretelui, secțiunea de tranziție a grosimii, orificiul de îndepărtare a miezului, panta de deformare, nervura de armare și placa spițelor, teșirea și rotunjire, filet, gaură și canelură, decupare, sistem de turnare, linie de despărțire, elemente decorative, suport de sinterizare etc.
Următoarele vor fi descrise separat.
1.1 Grosimea uniformă a peretelui
Dacă este posibil, grosimea peretelui întregii părți MIM ar trebui să fie aceeași. Grosimea diferită va cauza distorsiuni, tensiuni interne, găuri, crăpături și adâncituri. În plus, va duce la o contracție neuniformă și va afecta toleranța și controlul dimensional.
Grosimea pieselor trebuie să fie între 1,3 ~ 6,3 mm.
Pentru a uniformiza grosimea peretelui pieselor MIM, Figura 1 prezintă câteva metode utilizate în mod obișnuit pentru a schimba forma.
Proiectare pentru fabricabilitatea pieselor MIM (proiectare proces și procesare post-sinterizare) - uniformitatea grosimii peretelui

Figura 1 - Câteva metode comune de schimbare a formei
1.2 Secțiune de tranziție a grosimii
În unele cazuri, uniformitatea grosimii peretelui nu poate fi îndeplinită, astfel încât tranziția între diferite grosimi ar trebui proiectată treptat. După cum se arată în figura 2
Proiectare pentru fabricabilitatea pieselor MIM (proiectare proces și procesare post-sinterizare)

Figura 2 - Tranziție la grosime
1.3 Orificiul de îndepărtare a miezului
Utilizarea găurilor de îndepărtare a miezului poate reduce secțiunea transversală la limita criteriului, poate obține o grosime uniformă a peretelui, poate reduce consumul de material și poate reduce sau elimina operațiunile de tăiere.
După cum se arată în Figura 3, direcția preferată este paralelă cu direcția de deschidere a matriței, cu alte cuvinte, perpendiculară pe linia de despărțire.
Deoarece tija de miez este susținută la ambele capete, este mai bine să folosiți orificiu traversant în loc de orificiu oarbă. Gaura oarbă folosește tijă cantilever.
Proiectare pentru fabricabilitatea pieselor MIM (proiectare proces și procesare post-sinterizare)

Figura 3 - Orificiul de îndepărtare a miezului
1.4 Pantă de demulare
Unghiul de eliberare este un unghi mic pe suprafață, care ar trebui să fie paralel cu direcția de mișcare a piesei modelului.
Pentru dornuri, fiți deosebit de precis.
Panta de demulare este pentru confortul demulării și ejectării pieselor preformate. Panta de demulare este în general de 0,5~2 grade. Unghiul real de eliberare crește odată cu adâncimea găurii sau concavei formate, cu complexitatea piesei sau cu numărul de miezuri.
Figura 4 prezintă câteva cazuri în care este necesar unghiul de eliberare.
Proiectare pentru fabricabilitatea pieselor MIM (proiectare tehnologică&procesare post-sinterizare) - unghi de tiraj

Figura 4 - Unghiul de stripare
1.5 Rigidirea nervurii și țesăturii
Nervurile și țesăturile de rigidizare sunt folosite pentru a consolida pereții mai subțiri și pentru a evita secțiunile groase.
Pe lângă creșterea rezistenței și rigidității grosimii peretelui, poate îmbunătăți fluxul de material și poate limita distorsiunea.
Grosimea nervurii de armare nu trebuie să depășească grosimea peretelui adiacent. Acolo unde sunt necesare rigidizări mai groase din punct de vedere structural, ar trebui să fie utilizate mai multe rigidizări.
Figura 5-1 arată raportul recomandat de rigidizări. Figura 5-2 arată cum să utilizați nervurile de armare și găurile cu miez pentru a reduce greutatea, menținând în același timp rezistența funcțională a pieselor.
Proiectare pentru fabricabilitatea pieselor MIM (proiectare proces și procesare post-sinterizare)
Proiectare pentru fabricabilitatea pieselor MIM (proiectare proces și procesare post-sinterizare)
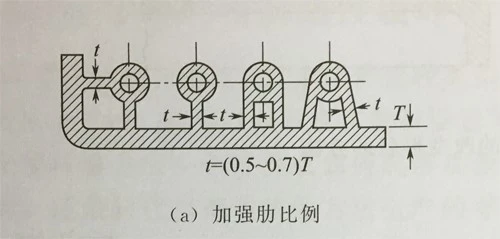

Figura 5 - Întărirea nervurii și țesăturii
1.6 Teșire și rotunjire
Figura 6 prezintă teșirea și rotunjirea.
Teșirea și rotunjirea pot reduce solicitarea la intersecția caracteristicilor structurale; Elimină colțurile ascuțite care pot duce la fisurarea și coroziunea caracteristicilor structurale ale modelului, facilitează curgerea materialului de injecție în model și ajută piesele să iasă din cavitatea matriței, ceea ce este favorabil operației de turnare.
Proiectare pentru fabricabilitatea pieselor MIM (proiectare proces și procesare post-sinterizare)

Figura 6 - Rotunjire și teșire
1.7 Fir
Firele interne și externe pot fi formate prin procesul MIM. Cu toate acestea, în comparație cu înșurubarea miezului, filetul filetat de robinet este mai precis și mai rentabil.
Pentru a îndepărta componentele modelului care înșurubează filetul format, filetul exterior al părții model a filetului format ar trebui să fie de preferință situat pe linia de despărțire a construcției modelului.
Pentru a menține toleranța filetului pentru diametrul filetului, se specifică, în general, că există un plan mic de 0.127 mm pe linia de despărțire, așa cum se arată în Figura 7. Acest lucru poate asigura că modelul este etanșat corespunzător, reduce urma liniei de despărțire, evitați bavurile de la rădăcina firului și astfel reduceți întreținerea modelului.


